-
Courriel
wuxishuangrui@163.com
-
Téléphone
13861731823
-
Adresse
Parc industriel de sept pièces au nord de la ville de qizhou, district de Huishan, ville de Wuxi
À propos de nous
Wuxi Shuangrui Machinery Co., Ltd
Séchoir à vide à bande conique en fonctionnement réel échec solution correspondante partager
Date :2025-07-18Lire :2
Le séchoir à vide à bande conique dans le processus de fonctionnement réel en raison de l'influence de divers facteurs, certains défauts peuvent affecter l'efficacité de la production et la qualité du produit. Ci - dessous, nous allons découvrir ensemble comment résoudre ces défauts du sécheur à vide à vis conique.
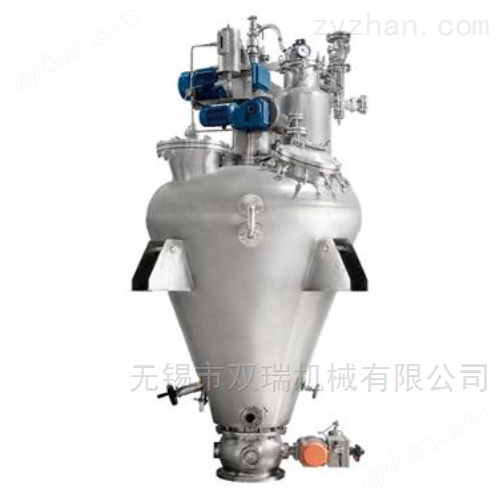
Cet article détaillera les défaillances courantes du sécheur sous vide à bande conique et les solutions pour aider les utilisateurs à résoudre rapidement les problèmes et à assurer un fonctionnement stable de l'équipement.
1, degré de vide insuffisant
Description du phénomène: pendant le séchage, le degré de vide ne peut pas atteindre la valeur de consigne ou diminue progressivement, ce qui entraîne le séchage du matériau.
Causes possibles:
Défaillance de la pompe à vide: performances réduites ou mauvaise étanchéité de la pompe à vide.
Présence de points de fuite: il peut y avoir des fuites à des endroits tels que les raccordements de tuyauterie, les interfaces de brides, etc. dans le système.
La solution:
Vérifiez la pompe à vide: Vérifiez régulièrement l'état de fonctionnement de la pompe à vide, y compris le niveau d'huile, la qualité de l'huile et l'usure des pièces internes du corps de la pompe. Remplacez l'huile de lubrification ou réparez le corps de pompe si nécessaire.
Identifier les points de fuite: utilisez de l'eau savonneuse pour appliquer chaque connexion pour effectuer un test de bulles, identifier les points de fuite et les réparer. Pour les fuites mineures, vous pouvez envisager de resserrer les vis ou de remplacer les joints d'étanchéité.
2, défaillance du contrôle de la température
Description du phénomène: la température de chauffage ne peut pas atteindre la valeur de consigne ou fluctue considérablement, affectant l'effet de séchage uniforme du matériau.
Causes possibles:
Mauvais fonctionnement du thermomètre: capteur de température endommagé ou réglage incorrect du thermomètre.
Problème de l'élément chauffant: la surface des barres chauffantes électriques ou des tubes chauffants à vapeur s'incruste ou vieillit, réduisant l'efficacité du transfert de chaleur.
La solution:
Calibrer les compteurs à température contrôlée: vérifiez que le capteur de température fonctionne correctement, étalonnez - le ou remplacez - le si nécessaire. Dans le même temps, les paramètres du thermostat sont ajustés en fonction des exigences du processus.
Nettoyage de l'élément chauffant: lavez régulièrement la surface de l'élément chauffant de l'incrustation, garantissant de bonnes propriétés de conduction thermique. Si vous trouvez que l'élément vieillit sérieusement, vous devez le remplacer à temps.
3. Le matériau adhère à la paroi de la cartouche
Description du phénomène: après la fin du séchage, une partie du matériau adhère à la paroi de la cartouche et est difficile à enlever, affectant la qualité de production du lot suivant.
Causes possibles:
Vitesse d'agitation trop basse: la vitesse d'agitation de la bande à vis n'est pas assez rapide pour mélanger correctement les matériaux.
Changement dans les caractéristiques du matériau: certains matériaux très visqueux ont tendance à former des adhérences pendant le séchage.
La solution:
Optimisation de la vitesse d'agitation: améliorer la vitesse d'agitation de la bande de vis en fonction de la nature du matériau, assurer un retournement suffisant du matériau et réduire le phénomène d'adhésion.
Matériaux prétraités: pour les matériaux qui adhèrent facilement, une quantité appropriée de Dispersant peut être ajoutée avant l'alimentation ou la morphologie du matériau peut être modifiée (par exemple, broyée) pour améliorer la fluidité.
4. Mauvaise émission
Description du phénomène: une fois le séchage terminé, le matériau est difficile à évacuer et même à boucher l'orifice d'évacuation.
Causes possibles:
La conception de l'orifice d'évacuation n'est pas raisonnable: le diamètre de l'orifice d'évacuation est trop petit ou la forme n'est pas propice à l'écoulement du matériau.
Durcissement du matériau résiduel: non nettoyé pendant une longue période, ce qui entraîne le durcissement du matériau accumulé autour de l'orifice d'évacuation.
La solution:
Amélioration de la conception de l'orifice d'évacuation: augmentation de la taille de l'orifice d'évacuation et conception à angle d'inclinaison pour faciliter l'écoulement du matériau.
Nettoyez régulièrement l'embouchure d'évacuation: après chaque utilisation, nettoyez immédiatement le matériau résiduel autour de l'embouchure d'évacuation pour éviter le durcissement.