-
Courriel
psf@china-jianan.com
-
Téléphone
15057360160
-
Adresse
1188 Avenue de Jiangnan, rue de Yibei, Comté de Yongjia, ville de Wenzhou, Province du Zhejiang (Canaan Tech)
À propos de nous
Zhejiang Canaan Technology Co., Ltd
L'art du moulage efficace sous la pression de précision de la presse à comprimés à grande vitesse
Date :2025-10-20Lire :0
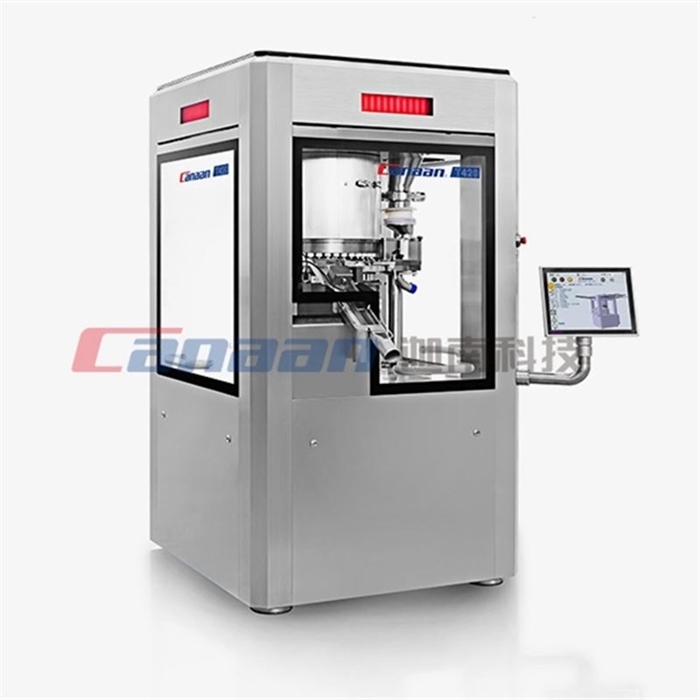
En tant qu'équipement de base dans l'industrie moderne pour réaliser le moulage efficace des matériaux en poudre, le principe de fonctionnement de la presse à comprimés à grande vitesse combine la conception mécanique de précision avec la technologie de contrôle de pression dynamique pour atteindre une production efficace de milliers de pièces par minute grâce à un travail collaboratif en plusieurs étapes.L'équipement utilise la rotation de la broche comme source d'énergie pour entraîner le poinçon supérieur et inférieur dans le système de rail de guidage stéréoscopique pour compléter un mouvement vertical précis, en conjonction avec le système de pression à deux étages de pré - pression et de pression principale, qui compresse finalement la poudre pharmaceutique, les matières premières chimiques ou les particules alimentaires en comprimés standard.
1. Transmission de puissance et système de positionnement spatial:
Le corps de la presse à comprimés à grande vitesse adopte une structure de cadre de type boîte, quatre colonnes soudent le corps de la boîte par boulonnage, formant un système de support rigide. La broche est entraînée par un moteur à fréquence variable qui stabilise la vitesse de rotation dans l'intervalle 25 - 77 tr / min grâce à un réducteur à vis sans fin, assurant la douceur de la rotation de la tourelle. La combinaison de poinçons uniformément répartis sur le cercle de la tourelle (avec la tige de poinçon supérieure et inférieure et le trou de matrice intermédiaire) tourne en synchronisme avec l'axe principal et sa position verticale est précisément contrôlée par le profil incurvé du rail de guidage supérieur et inférieur: le rail montant guide le poinçon vers le haut pour compléter le remplissage, et le rail inférieur force le poinçon vers le bas pour effectuer la compression, formant une trajectoire de mouvement fermée dans l'espace tridimensionnel.
2. Système de contrôle de pression à deux étages:
Le processus d'application de la pression est divisé en deux phases de pré - pression et de pression principale. Lorsque le poinçon tourne en position de roue de pré - pression, le système hydraulique entraîne la roue de pré - pression pour appliquer une pression initiale sur le matériau, exclure l'air inter - granulaire et préformer. Le poinçon pénètre ensuite dans la zone de la roue de pression principale pour terminer la compression finale à une pression plus élevée, la valeur de la pression pouvant être ajustée en temps réel par la structure de support de liaison souple du vérin hydraulique. Cette conception pressurisée graduée garantit à la fois l'uniformité de la densité de la tablette et évite le rebond du matériau ou la perte de moule résultant d'une pression élevée à un seul étage.
3. Remplissage intelligent et système de contrôle de qualité:
Le système de remplissage de matériau utilise un chargeur forcé combiné à une raclette quantitative pour obtenir un remplissage excessif par agitation de la roue à aubes, puis la montée du poinçon inférieure est contrôlée par la came de remplissage pour éliminer avec précision l'excès de poudre. Le mécanisme de réglage du poids de la tôle ajuste l'espacement des poinçons en changeant la position de la roue de pression inférieure, ce qui permet un contrôle de l'épaisseur de l'ordre de 0,01 MM. L'équipement moderne est plus intégré dans l'entraînement du servomoteur et le capteur de force, la surveillance en temps réel de la force du poinçon et le retour au système de contrôle, formant un système d'assurance de la qualité en boucle fermée pour assurer le contrôle de la différence de poids de chaque morceau de produit à ± 1%.